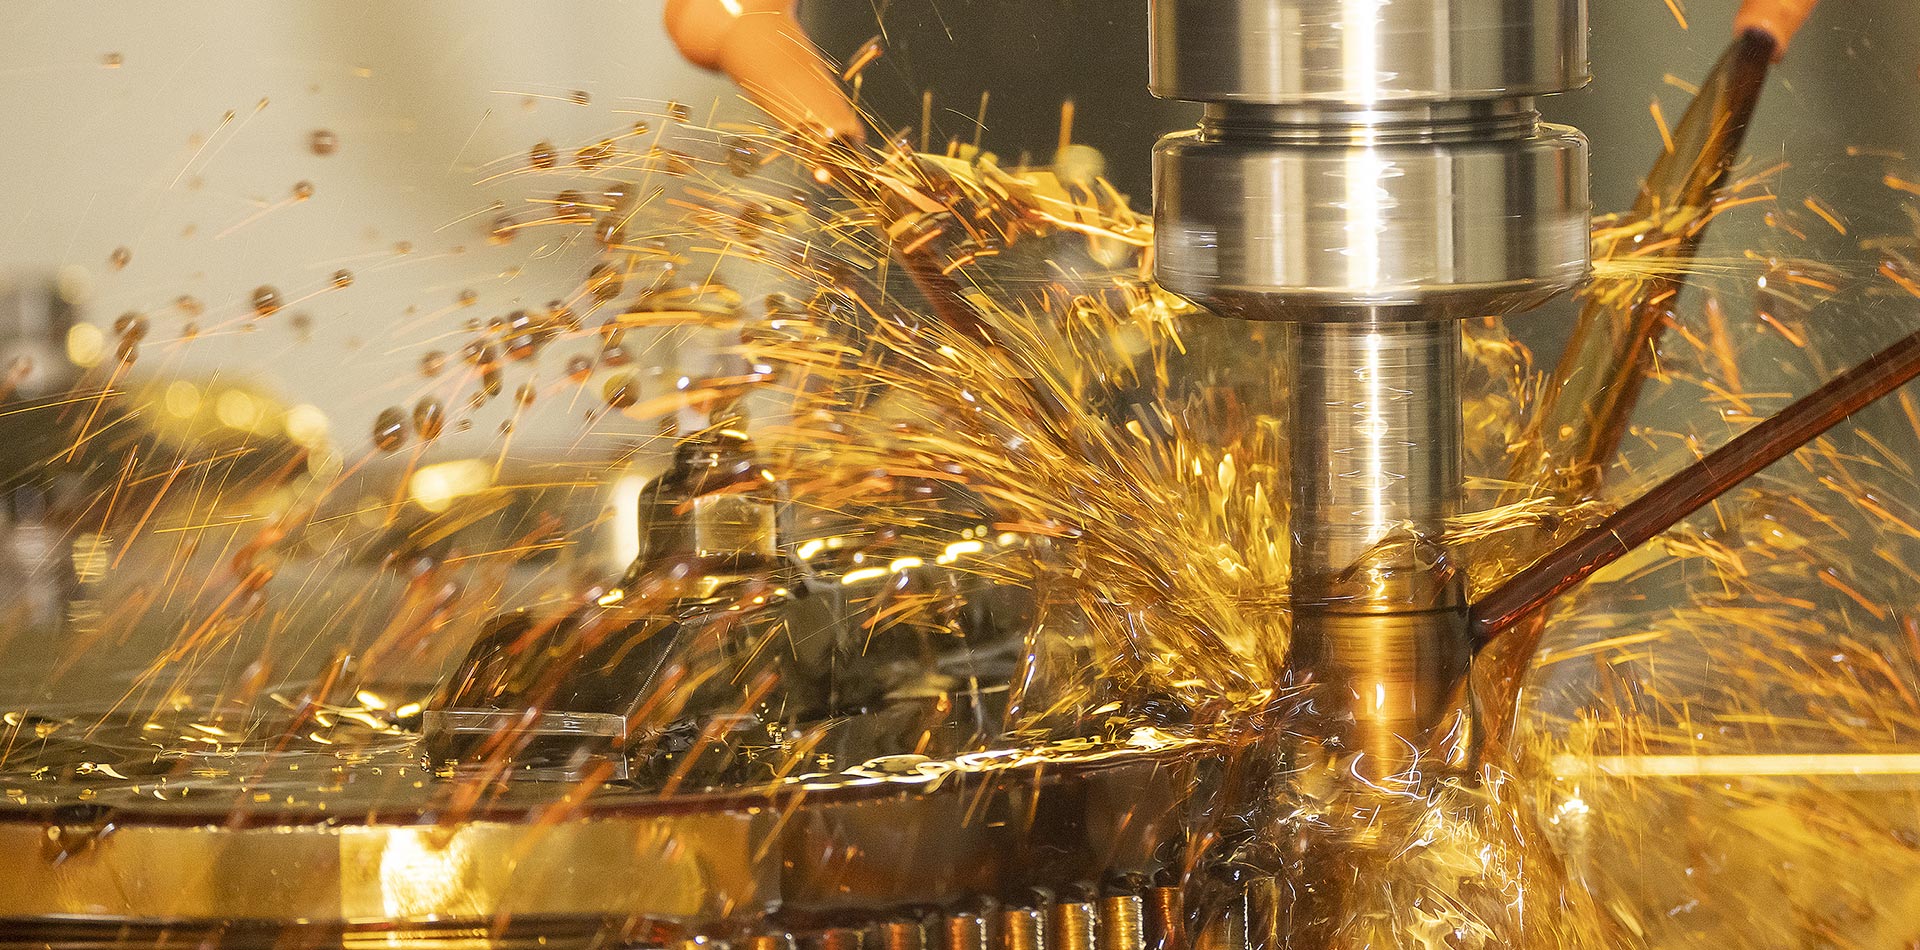
精密加工、模具制造行业里,机床与模具是生产的核心载体,设备运行的稳定性、加工精度、维护成本,都和润滑体系息息相关。润滑不到位、油品选型不匹配,极易出现导轨爬行、齿轮点蚀、液压系统异响、工件锈蚀、油品进水乳化等问题,轻则影响产品良率,频繁调机返工,重则造成模具、核心机件异常磨损,突发停机,打乱整条产线生产节奏。针对行业痛点,我们面向机床模具领域打造一站式润滑方案,根据不同设备工况、负荷条件、加工环境做系统化油品配套,覆盖液压、齿轮、导轨等核心润滑点位,为精密生产筑牢润滑保障。
立即咨询精密加工、模具制造行业里,机床与模具是生产的核心载体,设备运行的稳定性、加工精度、维护成本,都和润滑体系息息相关。润滑不到位、油品选型不匹配,极易出现导轨爬行、齿轮点蚀、液压系统异响、工件锈蚀、油品进水乳化等问题,轻则影响产品良率,频繁调机返工,重则造成模具、核心机件异常磨损,突发停机,打乱整条产线生产节奏。针对行业痛点,我们面向机床模具领域打造一站式润滑方案,根据不同设备工况、负荷条件、加工环境做系统化油品配套,覆盖液压、齿轮、导轨等核心润滑点位,为精密生产筑牢润滑保障。
整套方案配套油品适配机床模具全工况使用需求,兼顾多类性能指标,拥有突出的抗磨、极压、防锈以及抗乳化能力。设备运转过程中,油品能够快速在金属摩擦副表面形成连续稳定的油膜,牢牢隔开两个接触面,避免金属直接干摩擦。尤其是机床导轨部位,稳定油膜可以有效消除低速进给时常见的爬行现象,保证进给顺滑均匀,减少导轨面不均匀磨损,持续维持机床加工精度。面对加工环境里水汽、切削液飞溅混入油液的情况,油品优秀的抗乳化性能可以快速实现油水分离,不容易形成乳化油泥堵塞油路,保护液压阀组、齿轮轴承等精密部件,降低阀件卡滞、油路堵塞故障概率。防锈添加剂可以在金属表面形成防护层,停工待机、潮湿车间环境下,防止模具型腔、机床工作面氧化锈蚀,减少工件与工装的锈蚀损耗。
模具生产常常伴随高温、重负荷的严苛工况,长时间连续冲压、成型作业,摩擦区域温度持续升高,同时承受冲击载荷,对油品的耐热承载能力提出很高要求。适配本方案的油品热稳定性好,高温环境下不易快速氧化变质、生成油泥积碳,不会因为温度升高出现油膜失效。在持续重负荷冲击下,极压抗磨成分能够及时发挥作用,承受瞬时高压,防止模具导柱导套、传动齿轮发生咬合、拉伤,有效延缓机件老化损耗,延长油品更换周期和模具、机床零部件使用寿命。
稳定的润滑体系,最终落脚于生产效率的提升。良好的润滑状态能够大幅降低设备突发故障概率,拉长保养间隔,减少停机检修、拆换配件的频次,直接压缩维护工时与备件投入。不管是中小型加工车间,还是大批量连续生产的模具工厂,这套一站式润滑方案无需客户零散挑选油品、反复试错匹配,一套方案适配机床模具多部位润滑需求,简化油品管理流程,助力产线持续稳定、高效运转,帮助企业在保障加工品质的同时,实现降本增效。
| 油品类别 | 常用规格 / 粘度等级 | 适用部位 | 关键性能 |
|---|---|---|---|
| 抗磨液压油 HM | ISO VG 32 / 46 | 液压站、夹具与夹紧机构 | 抗磨、抗乳化、抗泡 |
| 重负荷工业齿轮油 CKD | ISO VG 150 / 220 | 主轴箱、进给齿轮箱 | 极压抗磨、抗氧化 |
| 导轨油 G | ISO VG 32 / 68 | 滑动导轨、滚珠丝杠 | 防爬行、黏附性强 |
| 切削液 / 主轴油 | 半合成 / ISO VG 10 | 刀具冷却、电主轴 | 冷却润滑、防锈、低泡 |